材料选择
树脂材料的选择直接决定了打印件的最终属性和应用场景。从"能用"到"好用"的跨越,意味着需要超越通用刚性树脂的限制,根据具体的功能性、美观性或专业性需求进行精准匹配。
以下是几款常见的高性能树脂分类及其核心应用指南:
树脂类型总览
| 类型 | 刚性树脂 | 类ABS树脂 | 高强度树脂 | 柔性树脂 | 14K高精度树脂 | 高透刚性树脂 |
| 强度 | ★★ | ★★★★ | ★★★★★ | ★ | ★★★ | ★★ |
| 韧性 | ★ | ★★★ | ★★★★ | ★★★★★ | ★★ | ★★ |
| 打印难度 | ★★★★★ | ★★★ | ★★ | ★★ | ★★★ | ★★★ |
| 表面效果 | ★★★★ | ★★★ | ★★★ | ★★ | ★★★★★ | ★★★★★ |
| 典型用途 | 模型、手办 | 功能件 | 工程件 | 弹性件 | 精细模型 | 展示件 |
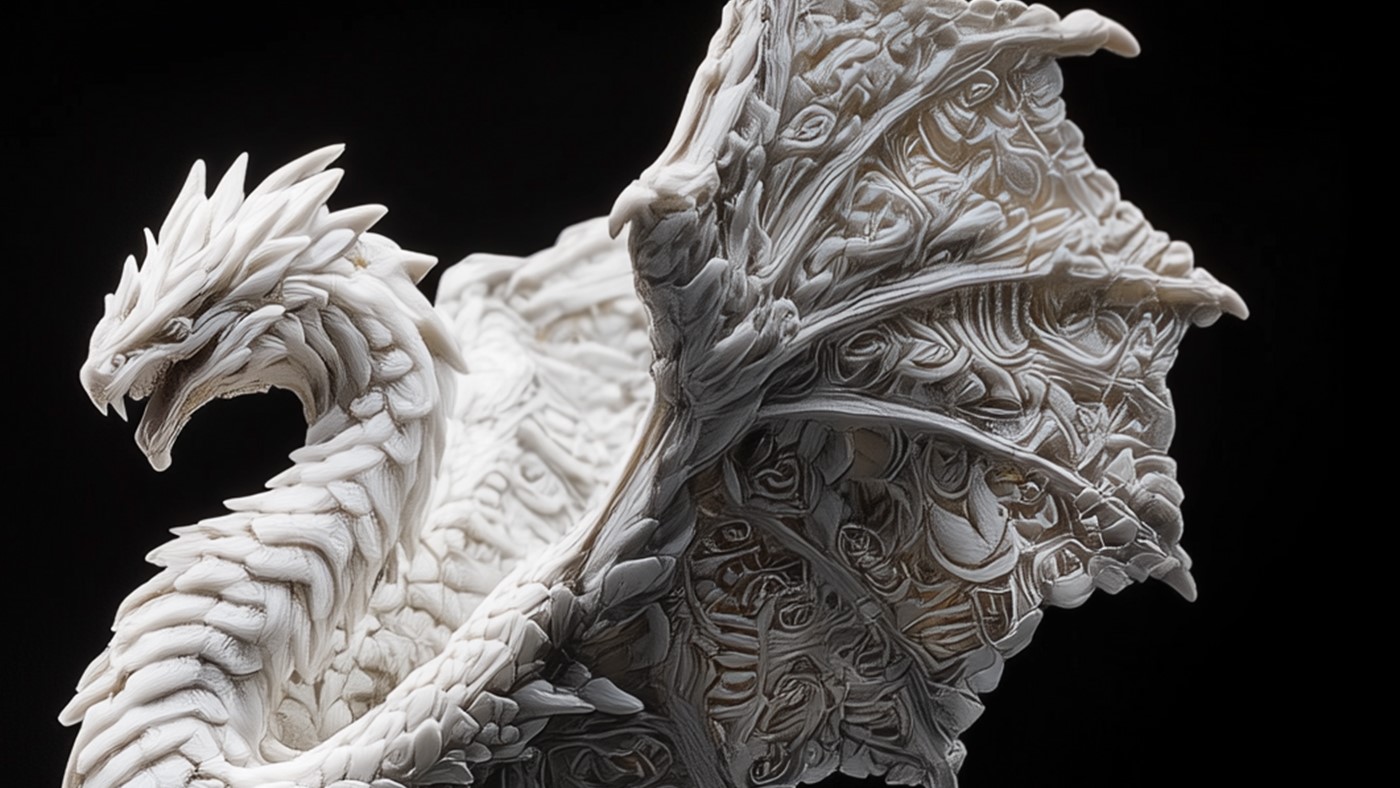
刚性树脂:综合性能均衡的基础光敏树脂,在机械强度、打印精度和成本控制间保持平衡,适合常规模型制作.
①性能均衡:在强度、精度、韧性、价格间取得最佳平衡。
②新手友好:对曝光参数、环境温度不敏感,打印成功率高。
③易后处理:支撑易去除,易于打磨、喷涂,兼容性广。
①性能平庸:无突出特长,强度、耐热、韧性均无法满足高端功能需求。
②易随时间老化:长期暴露可能变脆、发黄,不适合制作永久性部件。
③细节有限:对于极精细的纹理或微孔结构,表现不如专用高精度树脂。
用于概念验证、外观原型、教学演示及非关键的展示模型。
高韧性树脂:具备卓越的延展性和抗冲击能力,打印件可以反复弯曲而不断裂。
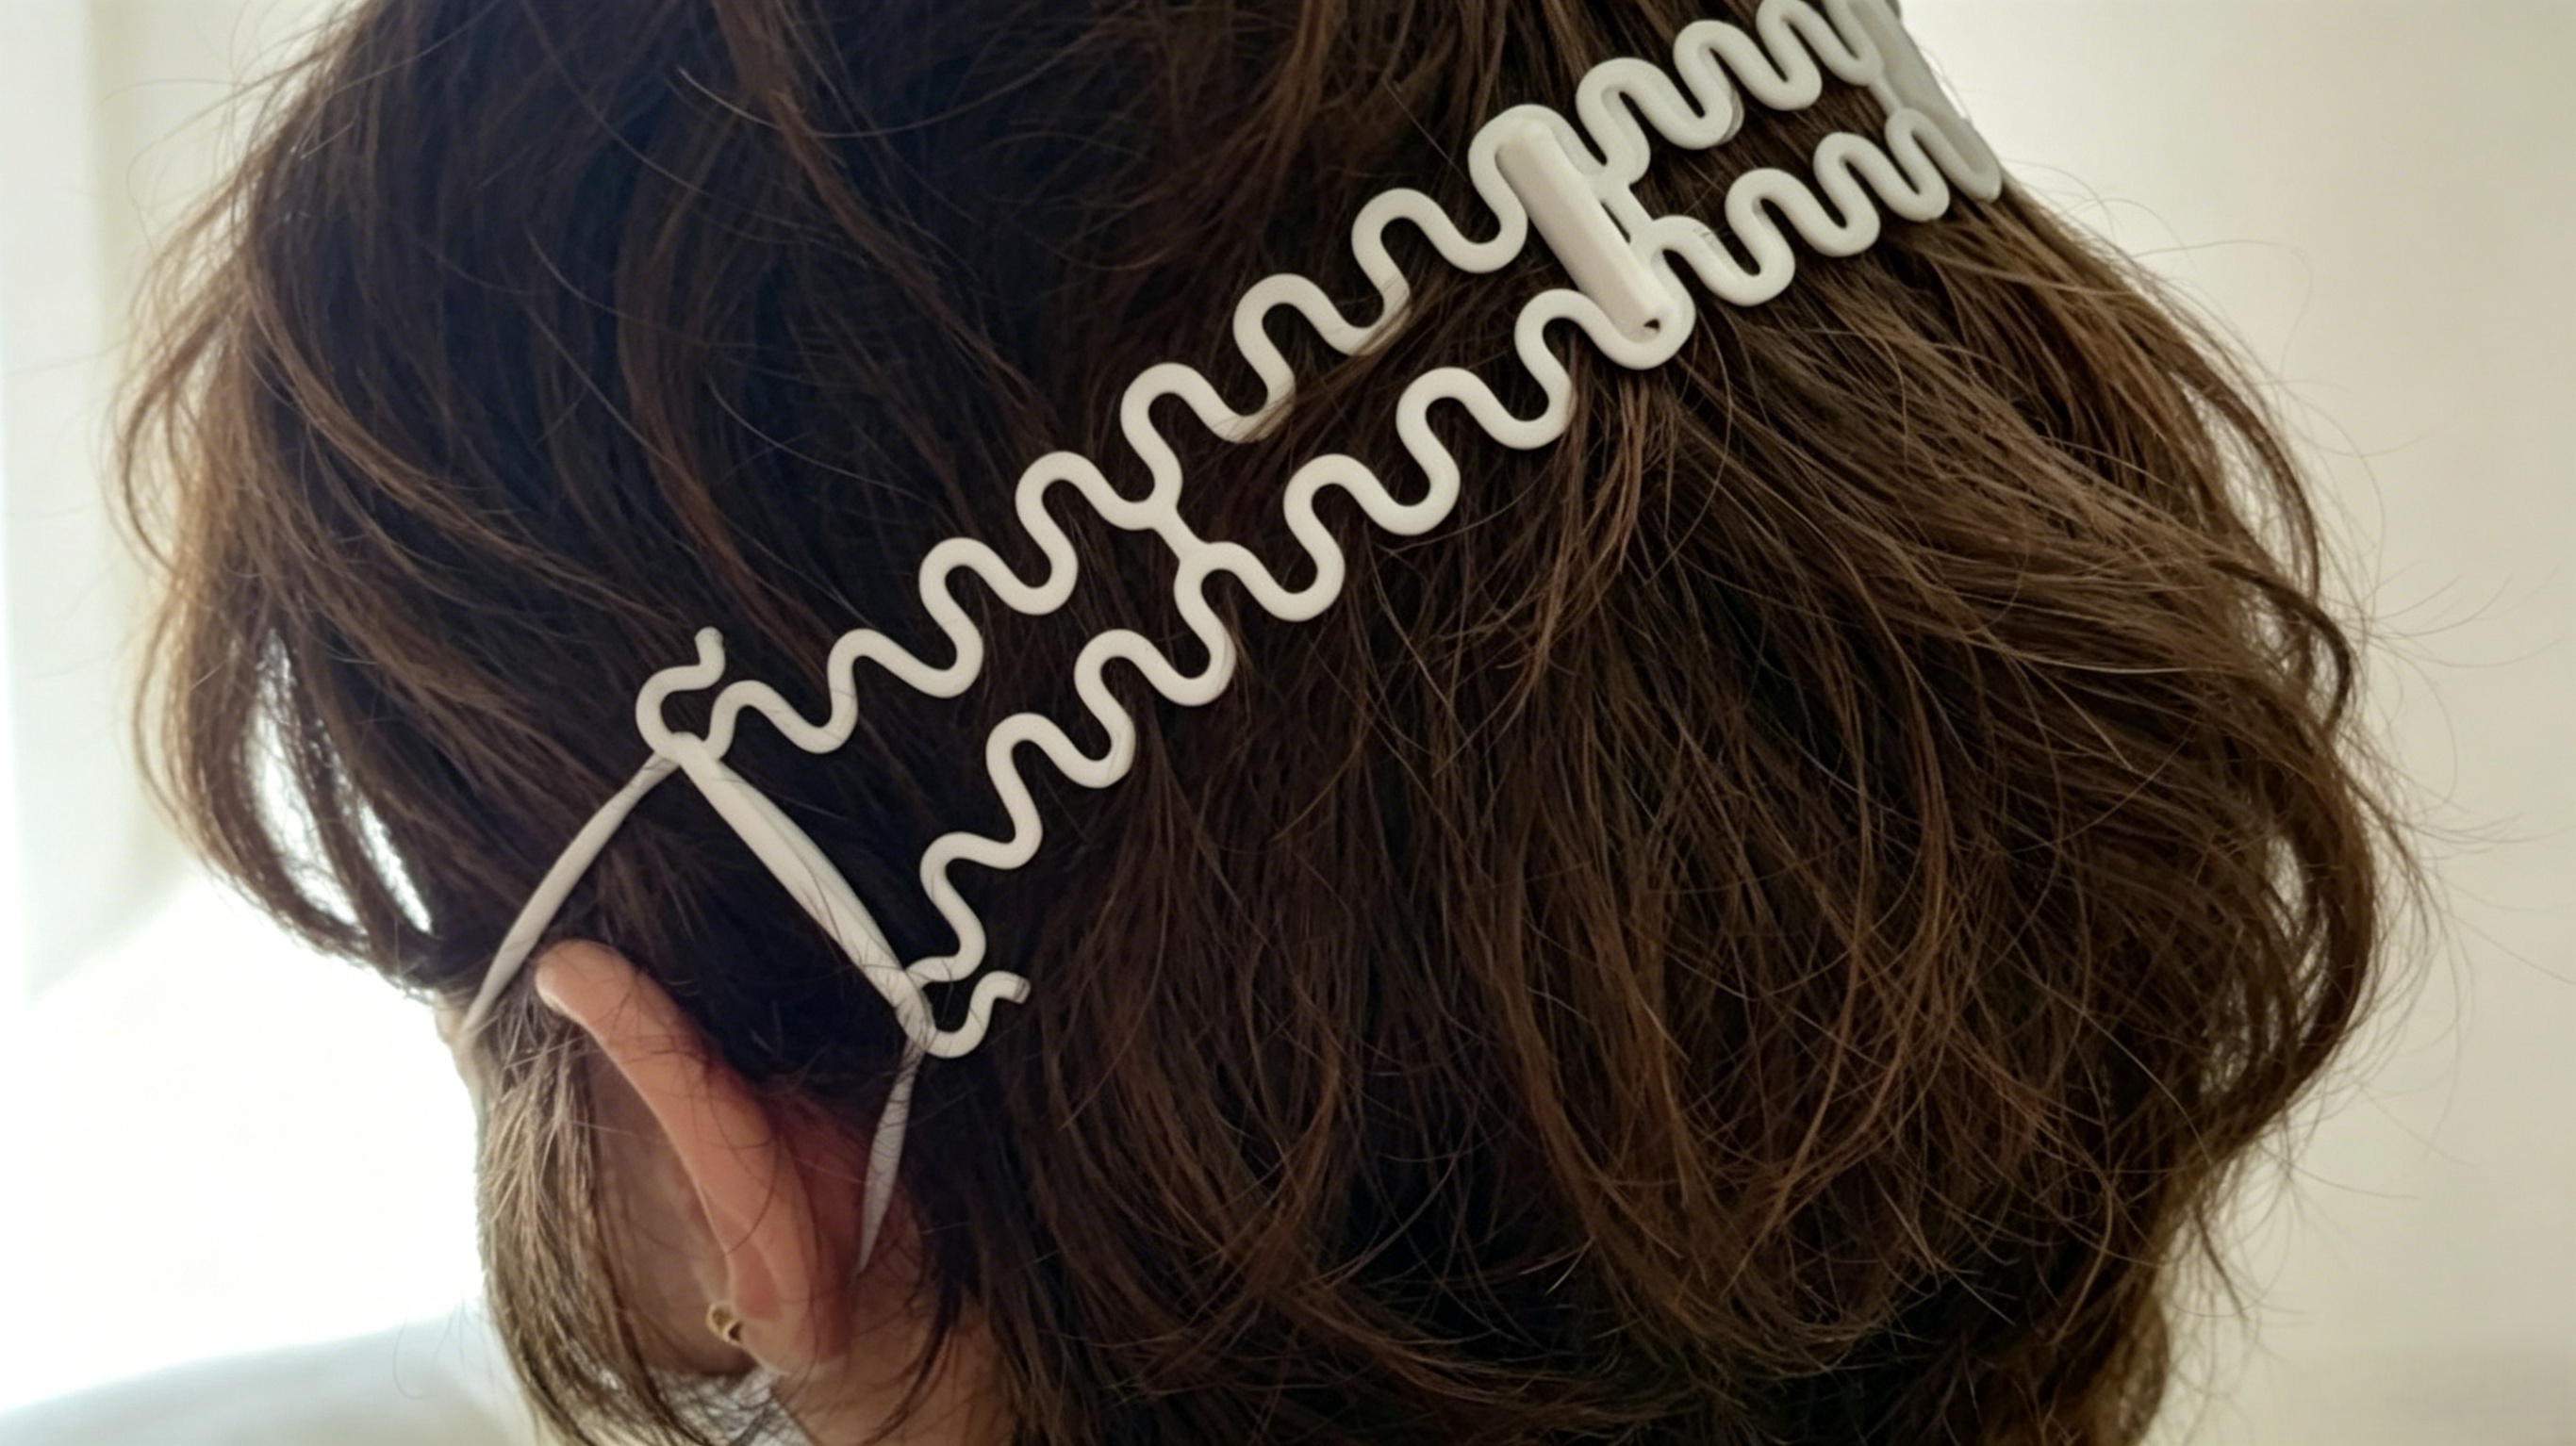
①高延展性:断裂伸长率极高(通常>20%),能承受大幅弯曲而不破裂。
②抗冲击:可吸收突然的冲击能量,防止脆性断裂。
③抗疲劳:适合制作需要反复形变(如卡扣)的部件。
①刚度不足:受力时易发生弹性形变,不适合需要绝对刚性的结构。
②表面处理难:打磨时易产生毛边,难获得镜面效果。
③耐热性一般:热变形温度通常低于刚性树脂。
专门用于设计活扣、卡夹、柔性铰链、防摔外壳,以及需要耐用性的功能模型。
耐高温树脂:具有高弹性模量和出色热稳定性的高性能材料,适用于要求严格尺寸稳定性和耐热性的结构件及热环境原型。
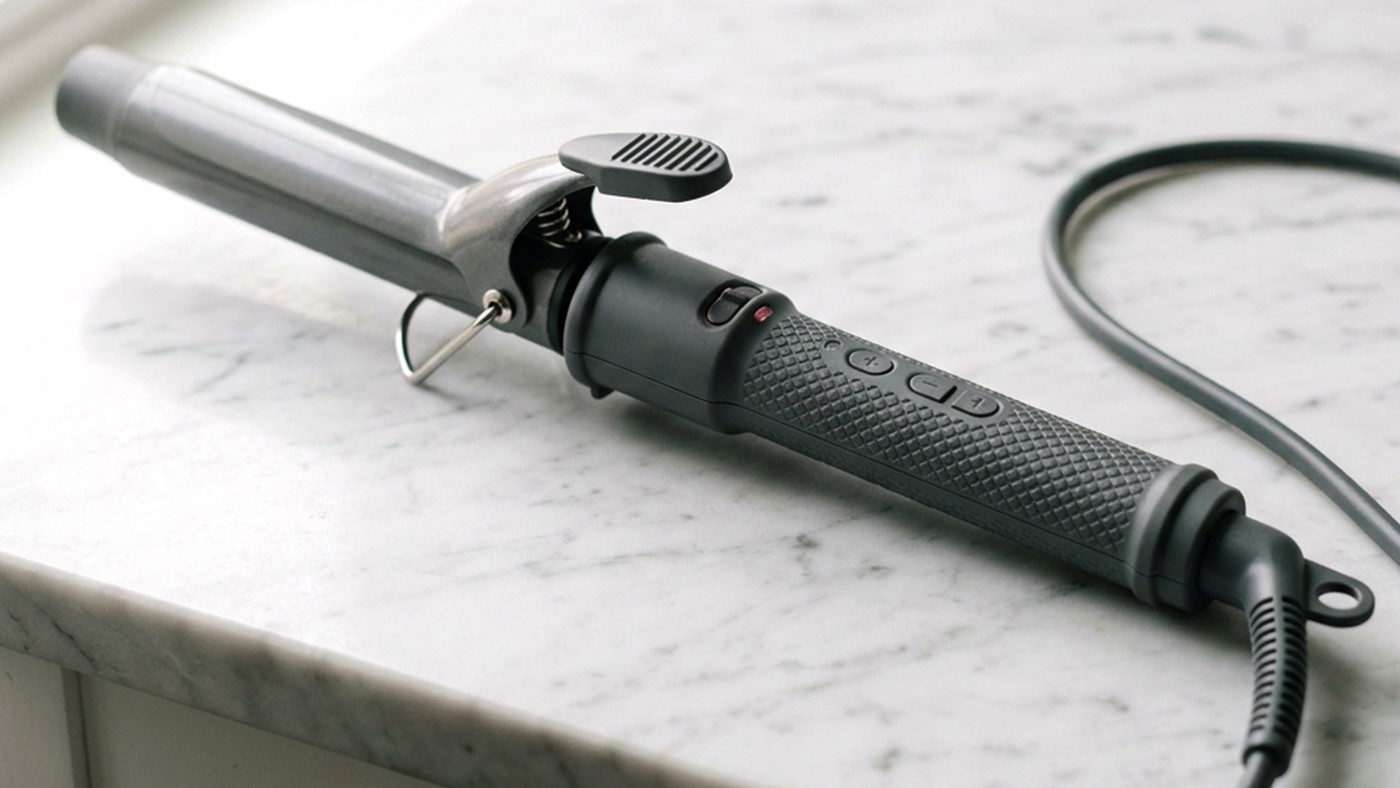
①高刚度与稳定性:高模量,低蠕变,能长期保持精确尺寸。
②卓越耐热性:热变形温度高,可在150°C以上环境保持性能。
③优秀的抗蠕变性能:在持续负载下不易变形。
①脆性大:断裂伸长率低,不耐冲击,可能因突然应力而开裂。
②内应力高:固化收缩可能导致翘曲,大型实心件风险高。
③流程复杂:通常需要精确的二次热固化才能达到标称性能。
模型准备:必须进行空心化并设计足够的泄流孔,以减小内部应力。
打印环境:在温暖环境中打印,确保树脂流动性。
使用较慢的抬升速度:较低的提升速度可降低层分离过程中的剥离力,并有助于提高打印可靠性。
后处理关键:严格遵循数据表进行二次热固化(温度、时间、升温速率)。
适用于制作热成型模具、流体测试件或高温环境下的功能原型。
高精度树脂:细节表现最好的材料,固化收缩率极低,能再现极致细节,确保尺寸精度。
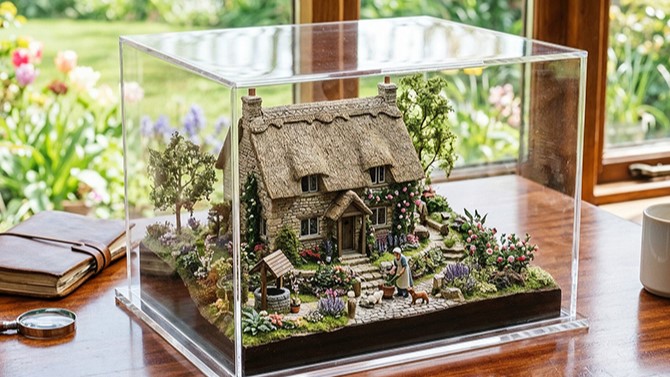
①极致细节:能再现微米级特征,边缘锐利清晰。
②尺寸保真:体积收缩率极低,打印变形最小,尺寸精度最高。
③表面光滑:固化后表面致密,适合直接进行电镀或精密铸造。
①通常强度和韧性一般,不适合承重或受力部件。
②需要极其精确的曝光校准。
③成本较高。
应用场景:专用于珠宝铸造熔模、微缩模型、精密机械原型。
精细校准:使用专业校准模型精细调整每层曝光时间,以达到最佳细节与尺寸平衡。
后处理注意:清洗后需彻底干燥再固化,避免水渍影响表面。
可直接用于硅胶翻模或作为精密装配的最终零件。
柔性树脂:可模拟橡胶质感,具有良好的回弹性。
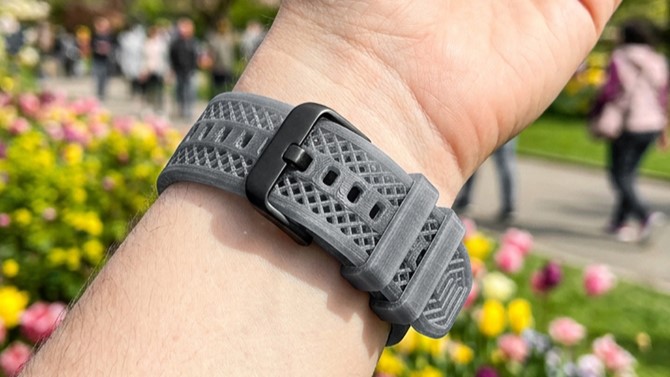
①类橡胶弹性:硬度范围广,可模拟从软凝胶到硬轮胎的质感。
②高回弹性:压缩或拉伸后能迅速恢复原状。
③良好的抗撕裂性:适用于需要反复变形的应用。
①打印挑战大:粘度高,离型力巨大,易导致打印失败或模型变形。
②支撑难去除,打磨、切割几乎无法进行。
③部分材料会随时间硬化或变脆。
模型设计:尽可能设计为自支撑结构,避免大截面。模型底部使用大量轻触支撑。
打印设置:大幅降低抬升速度,增加休息时间。
后处理技巧:用温水浸泡使模型和支撑变软后再小心剥离。使用旋转固化箱确保均匀固化。
适用于制作功能性密封件、缓冲件或柔体机器人关节。也用于制作密封圈、缓冲垫、鞋类原型或可变形结构。
牙科树脂:经过医疗认证的安全材料,专门用于制作需要接触人体的牙科器械和手术导板。
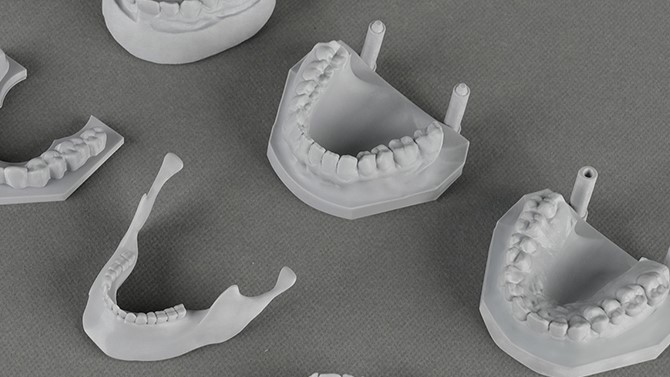
①安全认证:通过严格的生物相容性标准,明确其适用范围。
②高精度与颜色:具备齿科所需的精度和自然牙/牙龈颜色。
①专用流程:需独立设备与严格操作流程,防止交叉污染。
②性能专用:其力学性能为医疗合规优化,未必是工程最优。
主要用于制作种植手术导板、隐形矫治模型、临时牙冠等各类精准的口腔医疗器械与辅助工具。
设备性能调校
光固化打印质量由曝光系统、运动控制、环境管理三大核心模块的协同作用决定,每个系统都包含需要调整的关键参数。这些参数的优化组合是实现高进度、高强度打印的基础。
为帮助用户快速查找定位各类型树脂参数,我们整理了完整的树脂打印参数调校参考表,通过科学运用该参考表,用户可逐步建立针对不同材料与设备的个性化参数库,实现从“基础打印”到“精密控制”的进阶。
应用拓展
本部分将系统地介绍树脂模型从打印完成到获得最佳涂装表面的工艺流程。通过消除打印痕迹、塑造模型表面,帮助您获得色彩鲜艳、细节完美的精美模型作品。
打磨抛光处理
二次固化后,检查打印件表面是否残留细小的支撑痕迹、凸点或毛刺。使用手术刀或水口钳小心地刮除或修剪这些细微的残留,并用刀修正模型表面,方便后续打磨。
根据模型复杂度与表面要求,一般分3遍打磨:粗磨—细磨——抛光,可根据模型需求选择不同的打磨方式:
1、粗磨:去层纹与支撑痕迹
推荐使用180-800目砂纸或海绵砂纸,主要打磨明显层纹与支撑点。砂纸打磨后可用水和牙刷清洁表面,砂纸洗净后可重复使用。
2、细磨:细化表面
推荐使用800-1800目海绵砂纸,消除粗磨痕迹及细小层纹。针对狭窄缝隙或复杂结构,可将砂纸剪裁成小块,包裹在棉棒上进行精细打磨。
3、抛光:提升质感
推荐使用1800-2500目超细海绵砂纸进行抛光,使表面细腻平滑。
补土处理
1、选择补土类型:
灰色水补土:通用型,适用于大多数颜色打底。
黑色水补土:适合金属色、深色系底漆,增强金属质感。
白色水补土:适合浅色等明亮颜色的打底。
2、使用方法:
将水补土颜料与高浓度酒精按比例稀释,充分摇匀。
采用薄层多次的方式喷涂,每层间隔约10-15分钟,避免堆积流挂。
补土干燥后可检查并修复微小瑕疵,必要时可局部填补模型专用补土。
上色
喷涂:适合大面积上色推荐使用喷笔或罐喷漆,可获得更均匀的涂层,浅色系建议多层薄喷。
浸染/擦拭:针对特定纹理或旧化效果,可用湿巾、棉布蘸取稀释颜料进行局部处理。
笔涂:适合小面积细节修饰,需注意笔触均匀。
保护漆处理:上色完成后,可根据需求对模型喷涂光泽保护漆,保护颜料不掉色并调整最终质感。