材料挤出工艺指将材料通过喷嘴加热至熔融或半流动状态,运动机构按预设路径,控制材料挤出轮廓,逐层堆积并凝固,最终形成三维结构的增材制造方法。该工艺以材料的连续挤出为核心,适用于多种材料,包括热塑性塑料、金属和陶瓷浆料、混凝土材料等。总体来看,该工艺设备结构相对简单、成本较低、易于实现,是目前应用最为广泛的3D打印技术路线之一。
熔融沉积成型(Fused Deposition Modeling, FDM)
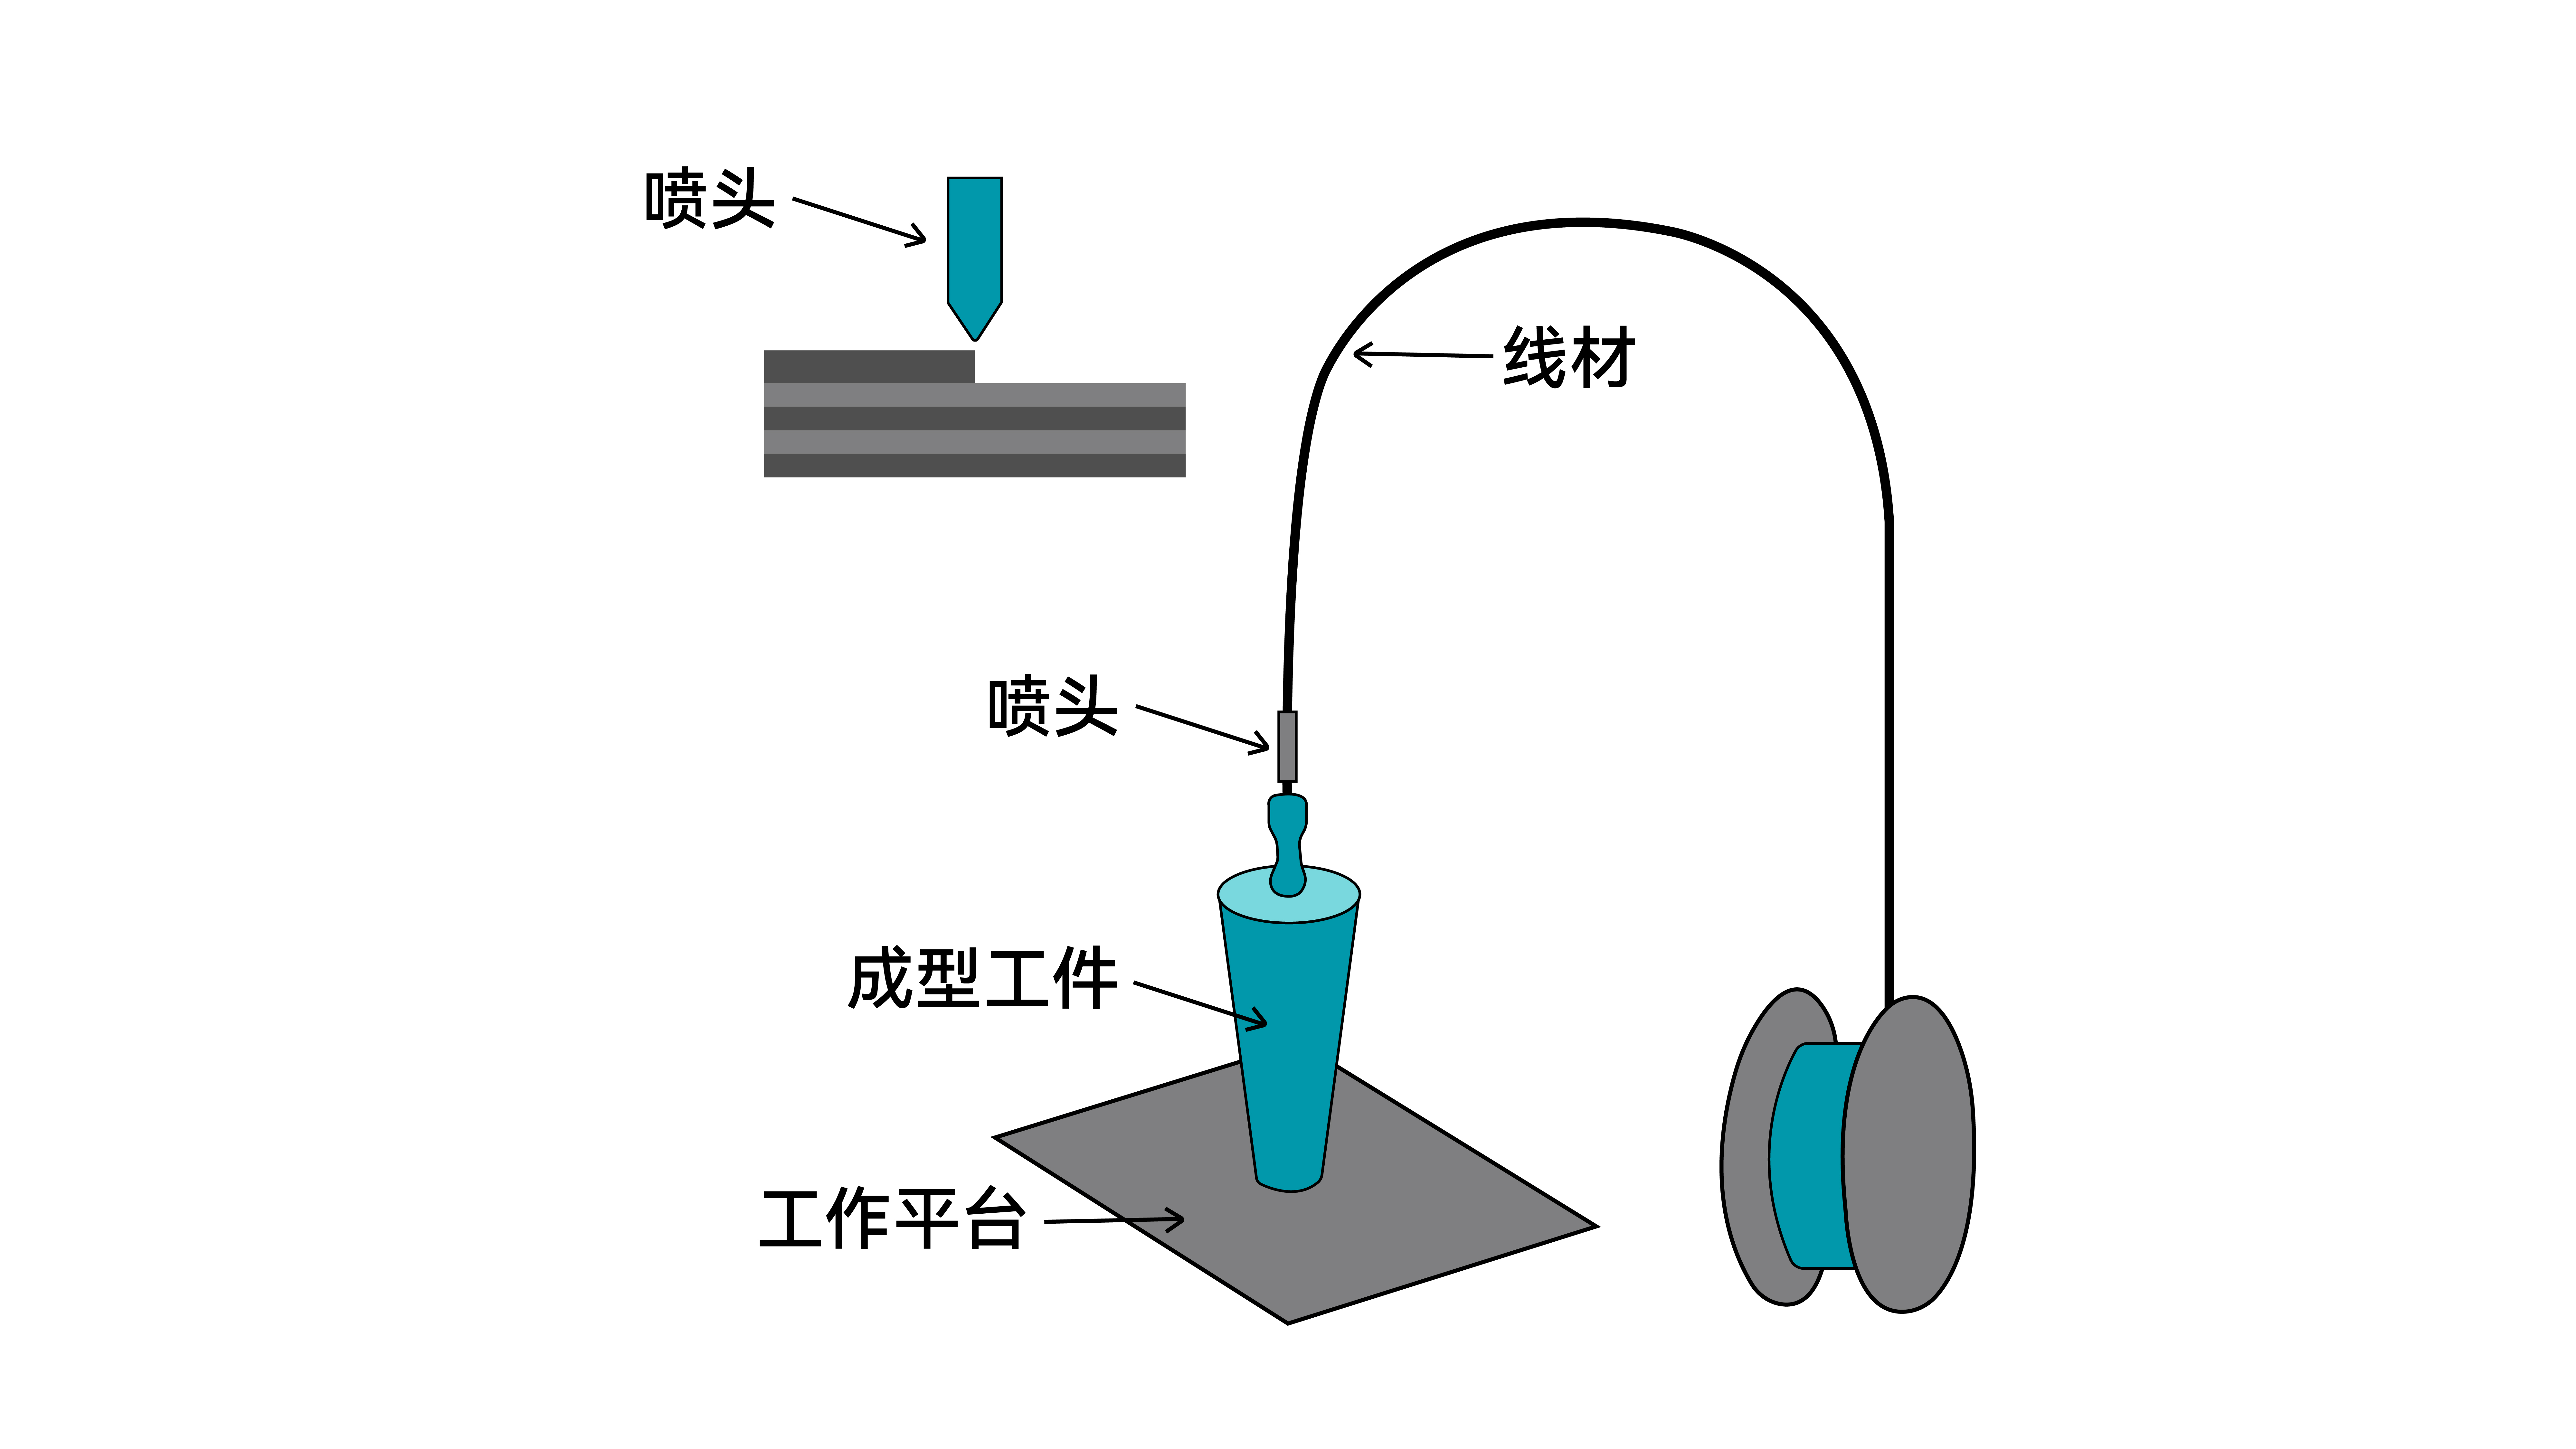
FDM(已被Stratasys注册商标),全称熔融沉积成型,常被通俗地称为熔丝堆积,别名"FFF"、"FFM“、“PJP”。它的工作原理是:首先,丝状的热塑性材料(如PLA、ABS)通过送丝机构被送入高温喷嘴后,加热至熔融状态;随后,系统精确控制喷嘴在X-Y平面内移动,同时将熔融的材料挤出并选择性地沉积在构建平台或前一层已固化的材料之上;挤出的熔料会迅速冷却并与前一层材料粘合。当一层打印完成后,喷嘴或构建平台会沿 Z轴方向移动一个层厚的高度,接着开始打印下一层。如此逐层堆积、粘合,直至最终形成三维实体。
FDM 3D打印技术的特点
优势:
①最常见、最普及的消费级和桌面级技术。无需贵重元器件,工艺简单、干净、不产生垃圾。
②设备与材料成本相对较低,操作简单。原材料以卷轴丝的形式提供,易于搬运和快速更换。
③操作环境干净、安全,可以在办公环境下进行,避免了毒气和化学污染的处理,通常需要较少的后处理。
④材料利用率很高,可被运用于生活创作、工艺装饰、工程制造等多种场合。
⑤可选用材料种类丰富,包括柔性耗材、弹性塑料、尼龙、耐候性材料等。
局限性:
①表面质量差:不可避免的层纹明显,需要打磨处理;低于45°的悬垂结构必须加支撑,会破坏表面。
②精度有限:XY轴精度受限于喷嘴直径(通常0.4mm),Z轴精度受层厚限制,难以表现精细特征。
③打印速度慢:依赖线性堆积,实心填充或高层数模型耗时极长,且无法通过增加喷头数量线性提升速度。
④各向异性强:层间结合力弱于XY平面,Z轴强度通常低30-50%,不适合多向受力的关键结构件。
⑤材料选择受限:主流仅限于热塑性塑料,难以实现透明、柔性、高耐温等特种性能的一体化打印。
FDM打印流程
1、材料准备:FDM工艺使用的原材料为热塑性塑料线材,通常绕制成盘状,直径为1.75mm或2.85mm。常见材料包括PLA、PETG、ABS等。材料在打印前需保持干燥,潮湿的线材会导致打印过程中产生气泡、拉丝、层间粘合不良等问题。建议配合干燥箱存放或使用前进行烘干处理。
2、加热熔融:线材由送丝机构推入打印头(喷头组件),进入喷嘴前端的加热仓区域。加热仓将喷嘴温度提升至材料熔点以上(通常为180–400℃,取决于材料类型),使固态线材熔化为粘流态。
3、挤出成型:熔融的材料在喷嘴的持续推力的作用,从喷嘴末端小孔(常见直径为0.2–0.6mm)中被连续挤出。挤出的塑料在基板或已成型的层上逐层堆积,通过冷却固化形成三维物体。
4、层间粘结:挤出的熔融材料沉积后,在环境温度中迅速冷却并部分凝固。此时,新挤出的材料会与下方已固化的材料层发生热熔粘结——新层的热量使下层表面微熔,两层材料融合为一体。
5、后处理:打印完成后,取出的工件通常需要进行一定程度的后处理,以达到最终使用要求。常见的后处理方式包括去支撑、打磨、粘接、退火处理等。
熔融颗粒制造(Fused Granular Fabrication, FGF)
FGF是一种基于热塑性塑料熔融沉积的增材制造工艺,与FDM技术不同的是,FGF直接使用颗粒状的热塑性材料,而不是线材。颗粒料通过料筒进入加热仓熔化,并使用螺杆推动,最终通过喷嘴挤出。FGF工艺可直接使用注塑级颗粒,无需预制成线材,因此,大大减少了加工时间,材料成本低,且使用颗粒料可以提升挤出流量,适用于打印大尺寸的塑料制品。
FGF 3D打印技术的特点
优势:
①材料成本显著降低:直接使用注塑级颗粒,避免线材加工成本。
②材料选择灵活:可使用玻纤/碳纤增强、阻燃、抗静电等改性颗粒,甚至回收料。
③大尺寸打印能力:常用于工业3D打印机。
④挤出效率高:螺杆挤出流量大,适合快速打印大型部件。
局限性:
①精度与表面质量较低:喷嘴直径通常较大,导致表面粗糙度较高。
②材料与工艺限制:对颗粒流动性有要求,过细或易团聚的颗粒可能导致送料不稳定或堵塞;换料困难且浪费大。
③设备门槛高:设备通常体积大、价格高、需工业用电及压缩空气;螺杆、喷嘴、冷却系统等需定期清理,维护复杂度高。
FGF工艺流程
1、材料准备:大多数颗粒料需要提前在干燥箱中烘干,去除水分,并确保颗粒尺寸均匀、无粉尘或结块后,直接装入料筒或通过管道传送至料筒中。
2、加热熔融:装入料筒中的颗粒料通过螺杆被输送至机筒中,机筒内设有一个或多个加热区,使颗粒料逐渐被熔融成均匀的熔体,同时螺杆旋转搅拌,使材料充分混合均匀,确保熔融效果。
3、挤出成型:颗粒材料经料斗进入料筒后,由旋转螺杆向前输送,并在分段加热的料筒中逐渐熔融、压缩、均化,最终在螺杆压力作用下从喷嘴连续挤出。
4、层间黏结:新挤出的高温熔体与已固化的前一层表面接触时,热量使接触区域局部重熔,使新挤出层与前一层通过热熔黏结在一起,形成整体结构。
5、后处理:FGF打印件因喷嘴直径较大、层厚较厚,通常表面粗糙且层纹明显,因此后处理往往是获得可用零件的必要步骤,最常见的操作有清理、打磨、热处理、上色等。