喷嘴是FDM 3D打印机的一个小而关键的组件,通常与挤出机构的热端相连。打印时,线材被挤出机推入热端,在加热块中熔化为液态,随后通过喷嘴尖端的小孔挤出,在构建平台上沉积成型。喷嘴直接决定了打印的精度、速度和质量。
常用材质
| 材质 | 特点 | 适用材料 | 注意事项 |
| 黄铜 | 最常见、导热好、成本低、易加工 | PLA、ABS、PETG、尼龙 | 磨损快,不适用于含颗粒(如碳纤维、夜光粉、木粉)的线材 |
| 不锈钢 | 耐腐蚀、食品级可选 | 普通塑料、部分医用或食品接触打印 | 导热性低于黄铜 |
| 硬化钢 | 耐磨性极高 | 含碳纤维、玻璃纤维、金属填充、夜光粉等含颗粒的线材 | 导热性较差,可能需要提高打印温度 |
| 红铜/铜合金 | 导热极佳,加热均匀,极其耐磨,适用于工业领域 | 高速打印、高温塑料(如PC、PEEK) | 价格较高,易氧化 |
喷嘴尺寸
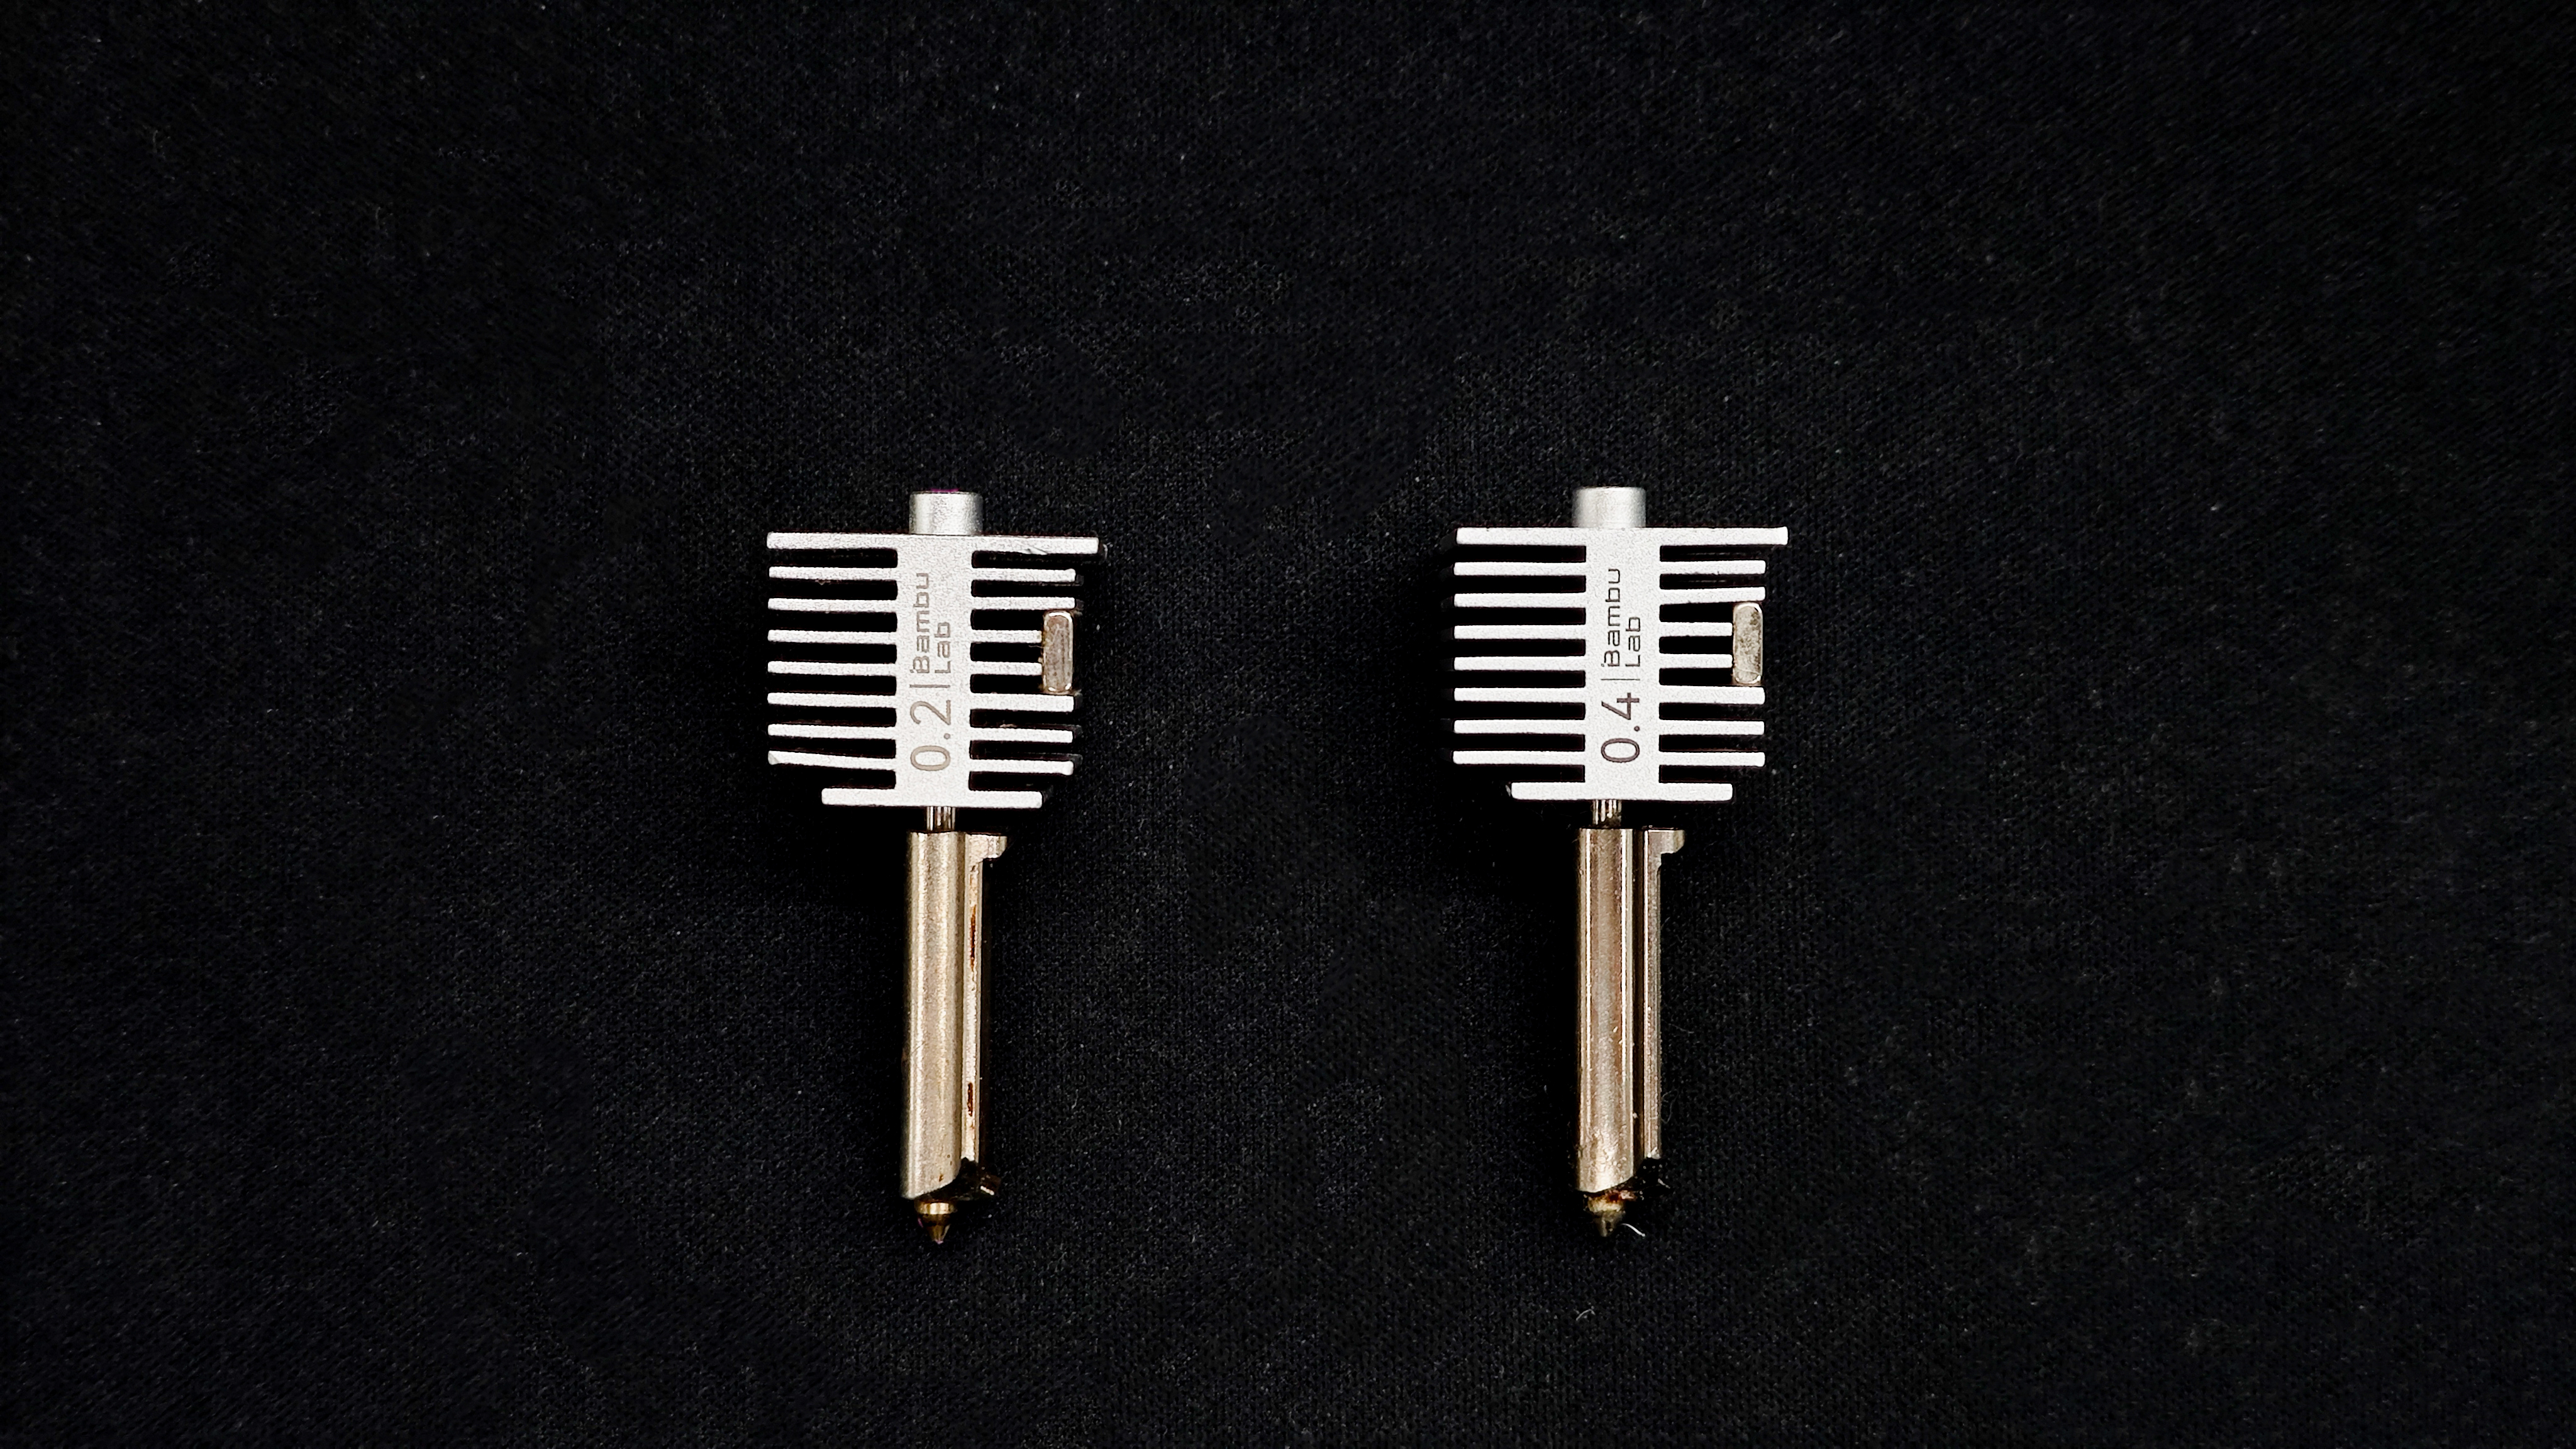
喷嘴尺寸主要指出口孔径,不同孔径适用于不同打印需求,家用FDM 3D打印机以 0.4 mm 为主流,一台机器配0.2、0.4、0.6、0.8 mm四支喷嘴即可覆盖绝大多数场景。
| 孔径 | 特点 | 典型用途 |
| 0.2 mm | 细节极高,但打印极慢,易堵塞 | 微缩模型、手办、珠宝模型、微小零件 |
| 0.4 mm | 标准喷嘴尺寸,综合性能最佳,最常使用 | 绝大多数日常打印 |
| 0.6 mm | 速度明显提升,细节下降 | 结构件、容器、批量打印 |
| 0.8 mm | 打印极快,但层纹明显 | 花瓶、大模型、粗坯 |
如何避免喷嘴堵塞?
- 选用直径公差小的品牌线材,避免劣质材料因直径不均或含杂质而堵塞喷嘴;
- 注意线材防尘处理,空气中的灰尘会在高温下碳化,逐渐堆积形成堵塞;
- 避免线材受潮,受潮线材打印时产生气泡,内部压力突变易导致堵头,建议打印前烘烤干燥线材;
- 按推荐温度打印并合理设置回抽距离。
特别注意:对于0.2 mm的细喷嘴,由于挤出孔径较小,堵头现象十分常见。为避免堵塞,建议定期清洁打印机的灰尘或耗材碎屑,务必将耗材做好防尘处理。
喷嘴堵塞后如何清理?
当喷嘴已经堵塞时,可根据堵塞严重程度选择不同的清理方法。
轻度堵塞:出丝变细、挤出断续。
解决方法:冷拔,核心原理是加热软化耗材→冷却固化→整体拔出带走杂质。
1、将喷嘴温度设置至略高于耗材的打印温度(220℃,以PLA为例);
2、等升到设定温度时,手动推入耗材,并通过控制面板挤出耗材,直到看见喷嘴口有耗材挤出;
3、关闭加热,将喷嘴温度设置到70℃,操作控制面板对耗材进行回抽;
4、将线材从上方拔出,堵塞物和杂质会随着拉出的耗材尖端一并带出。
5、剪掉脏污段,重复2-3次操作,直至拉出的线材表面干净。
中度堵塞:基本不出丝,挤出机齿轮打滑。
解决方法:通针疏通
1、加热喷嘴至略高于耗材的打印温度;
2、佩戴隔热手套,使用0.2–0.35mm规格的通针,从喷嘴口向上捅入;
3、反复上下疏通几次后,手动推耗材,观察喷嘴是否恢复顺畅出丝;
4、若无效,可结合冷拉法再尝试一次。
严重堵塞:完全不挤出,通针也无法疏通,建议直接更换新喷嘴。