立体光固化成型,也常被称为立体光刻成型。以光敏树脂为原料,通过计算机控制紫外激光使其凝固成型。能够简捷、全自动地制造出表面质量和尺寸精度较高、几何形状较复杂的原型。
立体光固化成型技术的工艺过程
1、模型数据优化
光固化打印对模型数据有更高要求。除基础几何完整性外,需重点关注模型朝向和支撑结构设计。合理的模型摆放角度能减少支撑使用量并改善表面质量;支撑结构需保证悬空部位在打印过程中保持稳定,同时便于后续去除。
2、切片参数配置
使用光固化专用切片软件进行处理,如 Chitubox、Lychee。核心参数包括:
- 每层曝光时间,直接影响固化深度和细节再现性;
- 抬升速度与距离,决定层间分离效果;
- 抗锯齿等级,改善曲面打印质量。
软件最终输出包含逐层图像序列和运动指令的特定格式文件。
3、启动设备
制作开始前的设备准备步骤:
- 检查树脂余量:确保树脂槽中的光敏树脂足够完成本次打印;
- 搅拌树脂:长期静置的树脂需充分搅拌/摇匀约1–2分钟,确保成分均匀;
- 检查离型膜:观察离型膜是否有划痕、凹陷或破损;
- 安装树脂槽与构建平台:确保两者牢固固定,平台需调平;
- 载入切片文件:将切片软件生成的打印文件导入打印机。
4、打印执行过程
构建平台浸入树脂槽中至预设高度(Bottom-up式)或上升到接近树脂液面(Top-down式)。激光束(或DLP投影、LCD掩膜光源)根据第一层(或底层)的形状数据,在液态树脂表面精确扫描/投影,使该区域的树脂发生光聚合反应,固化为固体薄层,并牢固地黏附在构建平台上。
分层固化与平台移动:
(1)Bottom-up式(主流)
①一层固化完成后,构建平台向上抬升一小段距离(Z轴移动),使刚固化的层与树脂槽底部柔性离型膜分离;
②平台短暂停留(让树脂流回);
③平台向下移动到新的固化位置(比上一层高一个层厚);
④激光束扫描下一层图案,新固化层与上一层牢固结合。
(2)Top-down式
①一层固化完成后,构建平台向下移动一个层厚的距离;
②刮刀/辊子移动,在固化层上方重新涂覆一层均匀厚度的新鲜树脂;
③激光束/光源从上方照射,固化新一层树脂;
④逐层重复:步骤①-③重复进行,直到整个零件完全成型。将零件“倒置”或“正置”悬挂在构建平台上(取决于设备类型);
⑤环境控制:打印过程中,通常需要控制环境温度,并确保设备防护罩关闭;
⑥过程监控:操作人员或设备自身监控打印过程,检查树脂液位、设备状态等。
5、后处理
最后一层固化完成后,平台将自动上升(Bottom-up结构)或下降(Top-down结构)。操作者须佩戴防护手套及护目镜,将附着有支撑结构与未固化树脂的零件从设备中取出。首先让零件在构建平台上沥尽多余的液态树脂,再小心将其从平台上取下。
随后,将零件连同支撑结构一同浸入异丙醇(IPA)等清洗溶剂中进行清洗。建议在树脂未完全固化的状态下拆除支撑结构,之后对模型进行二次清洗。
最后,将模型置于紫外固化装置中进行后固化处理,使其达到设计的力学性能,并根据需要进行表面精修与涂装。
SLA 3D打印技术
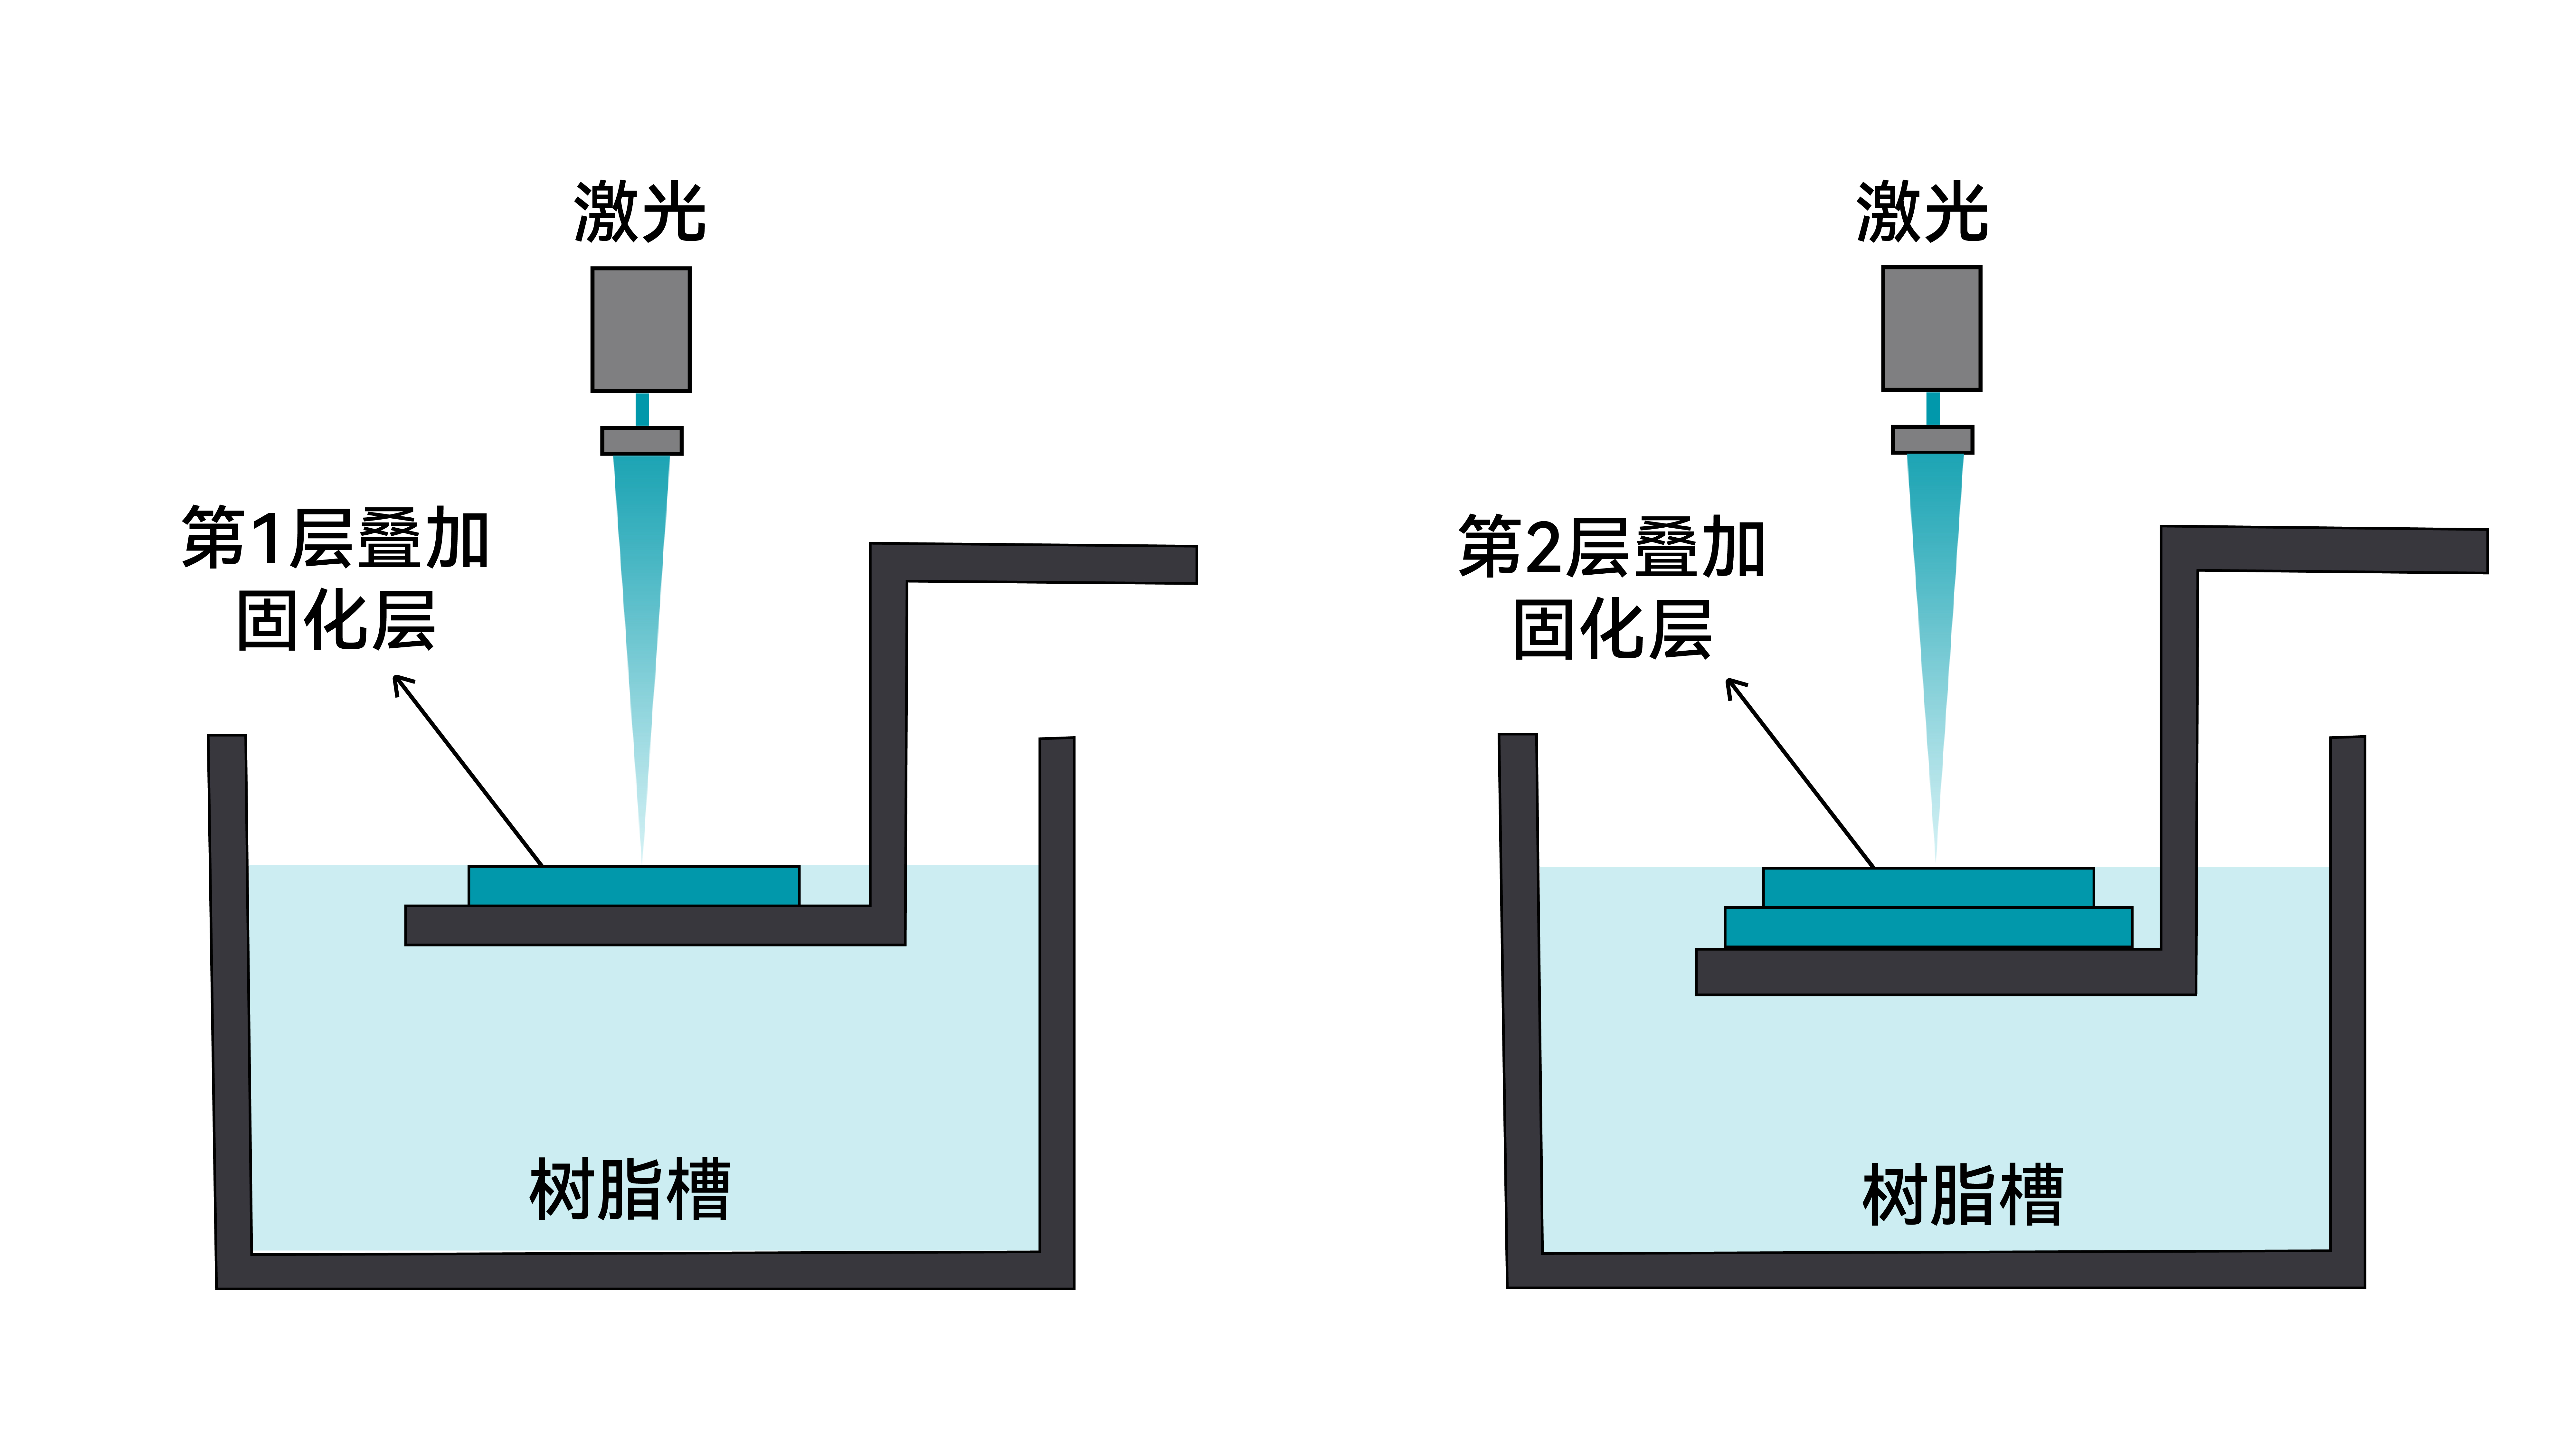
SLA(Stereolithography Apparatus)是一种基于激光逐点扫描的光固化增材制造工艺。其核心是一束紫外(UV)激光,在计算机控制下按照模型每一层的横截面轮廓,精确扫描液态光敏树脂槽的表面。激光照射区域内的树脂迅速发生光聚合反应而固化。一层固化完成后,构建平台会下降(或上升,取决于设备设计)一个层厚的距离,让新的液态树脂覆盖已固化层,随后激光继续扫描下一层,如此逐层叠加,最终形成三维实体。打印完成后,需取出模型并清洗掉表面残留的未固化树脂,再通过紫外光进行后固化处理,以获得最终的力学性能。
SLA技术的特点
优势:
①极高精度和细节表现力,可以制作复杂精细的零件。
②出色的表面光洁度,表面完美无瑕,几乎看不到层纹。
③材料种类丰富,满足多种用途,通用性强。
局限性:
①激光逐点扫描,耗时较长,打印速度相对较慢。
②设备成本高。
DLP(数字光处理)3D打印技术
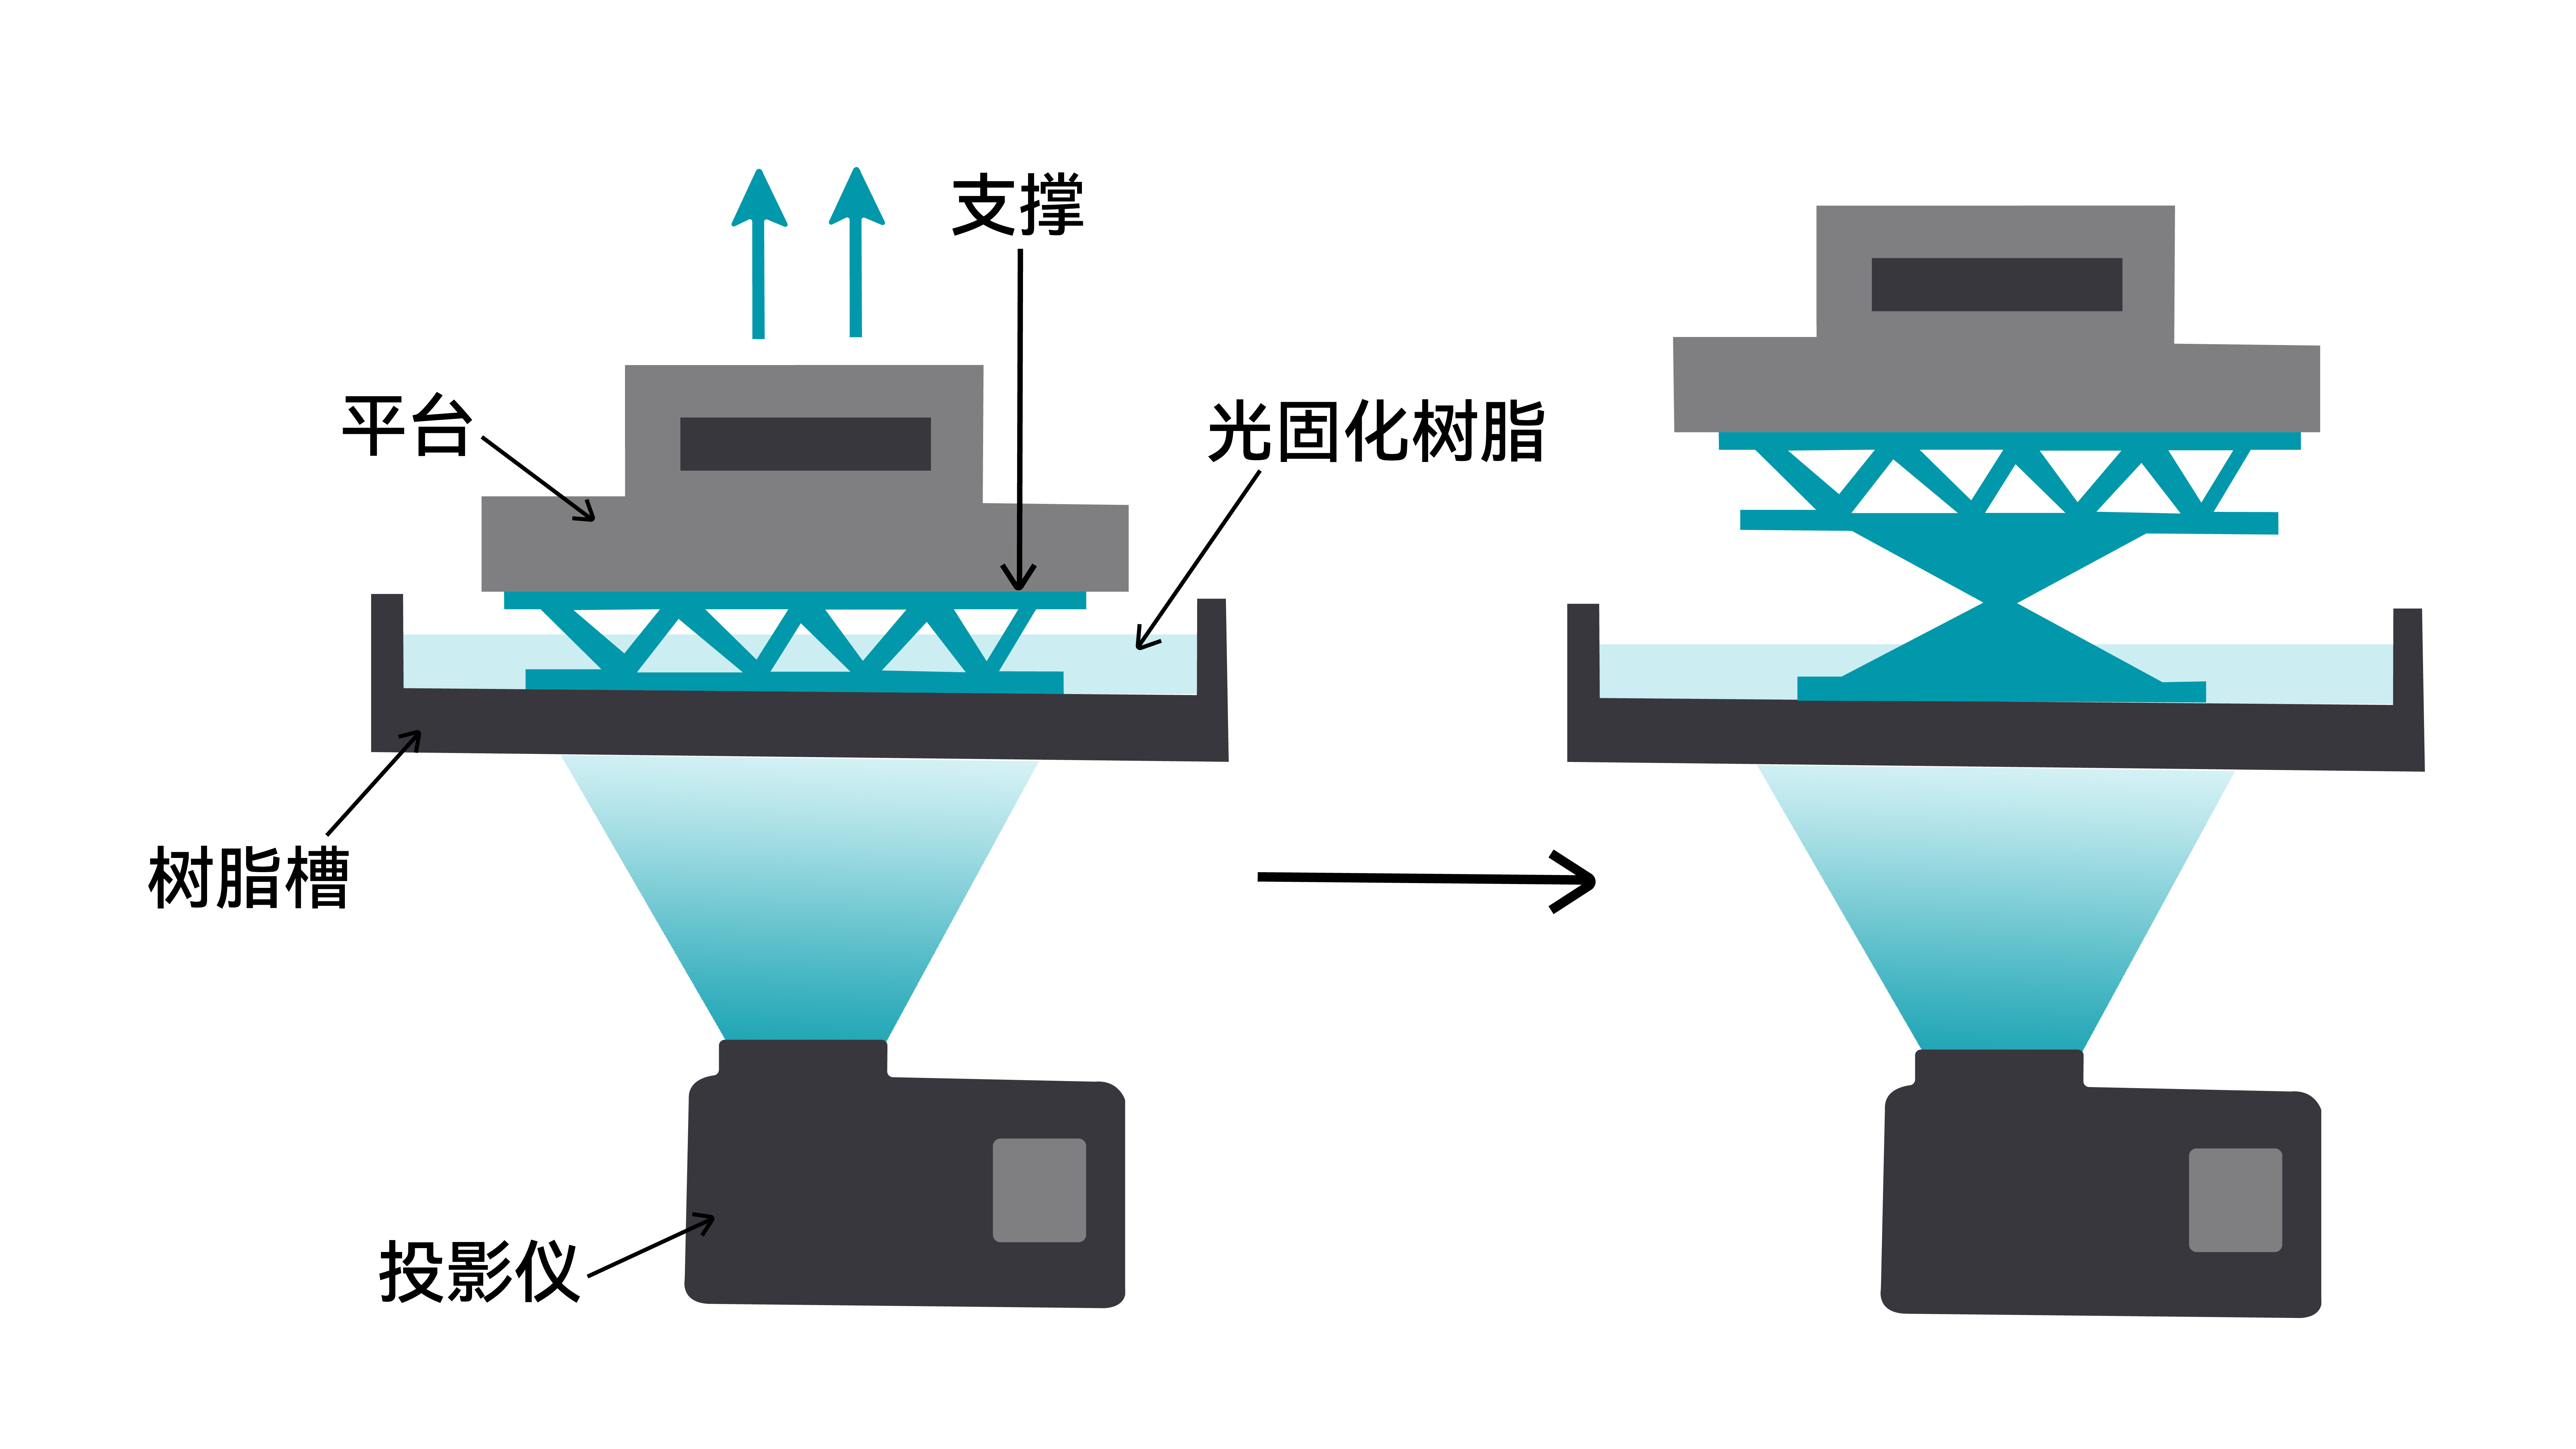
DLP(Digital Light Processing)是一种基于整层曝光的光固化增材制造工艺。与SLA的激光逐点扫描不同,DLP使用数字投影仪将每一层模型的完整横截面图像一次性投射到树脂表面。图像中亮起的区域对应树脂固化区域,暗区则保持液态。由于整层固化时间固定,不受层内复杂程度影响,因此在打印多层结构时整体速度通常快于SLA。其余工艺流程与SLA类似,包括分层曝光、平台移动、清洗及后固化。
DLP技术的特点
优势:
①整层同时固化,打印速度快,打印速度与模型在XY平面的复杂度无关,整体成型效率较高。
②良好的精度和细节表现。
③光源耐用。
局限性:分辨率受投影面积影响: 打印尺寸越大,单位面积的分辨率下降,细节表现随之减弱。
LCD(液晶显示器)3D打印技术
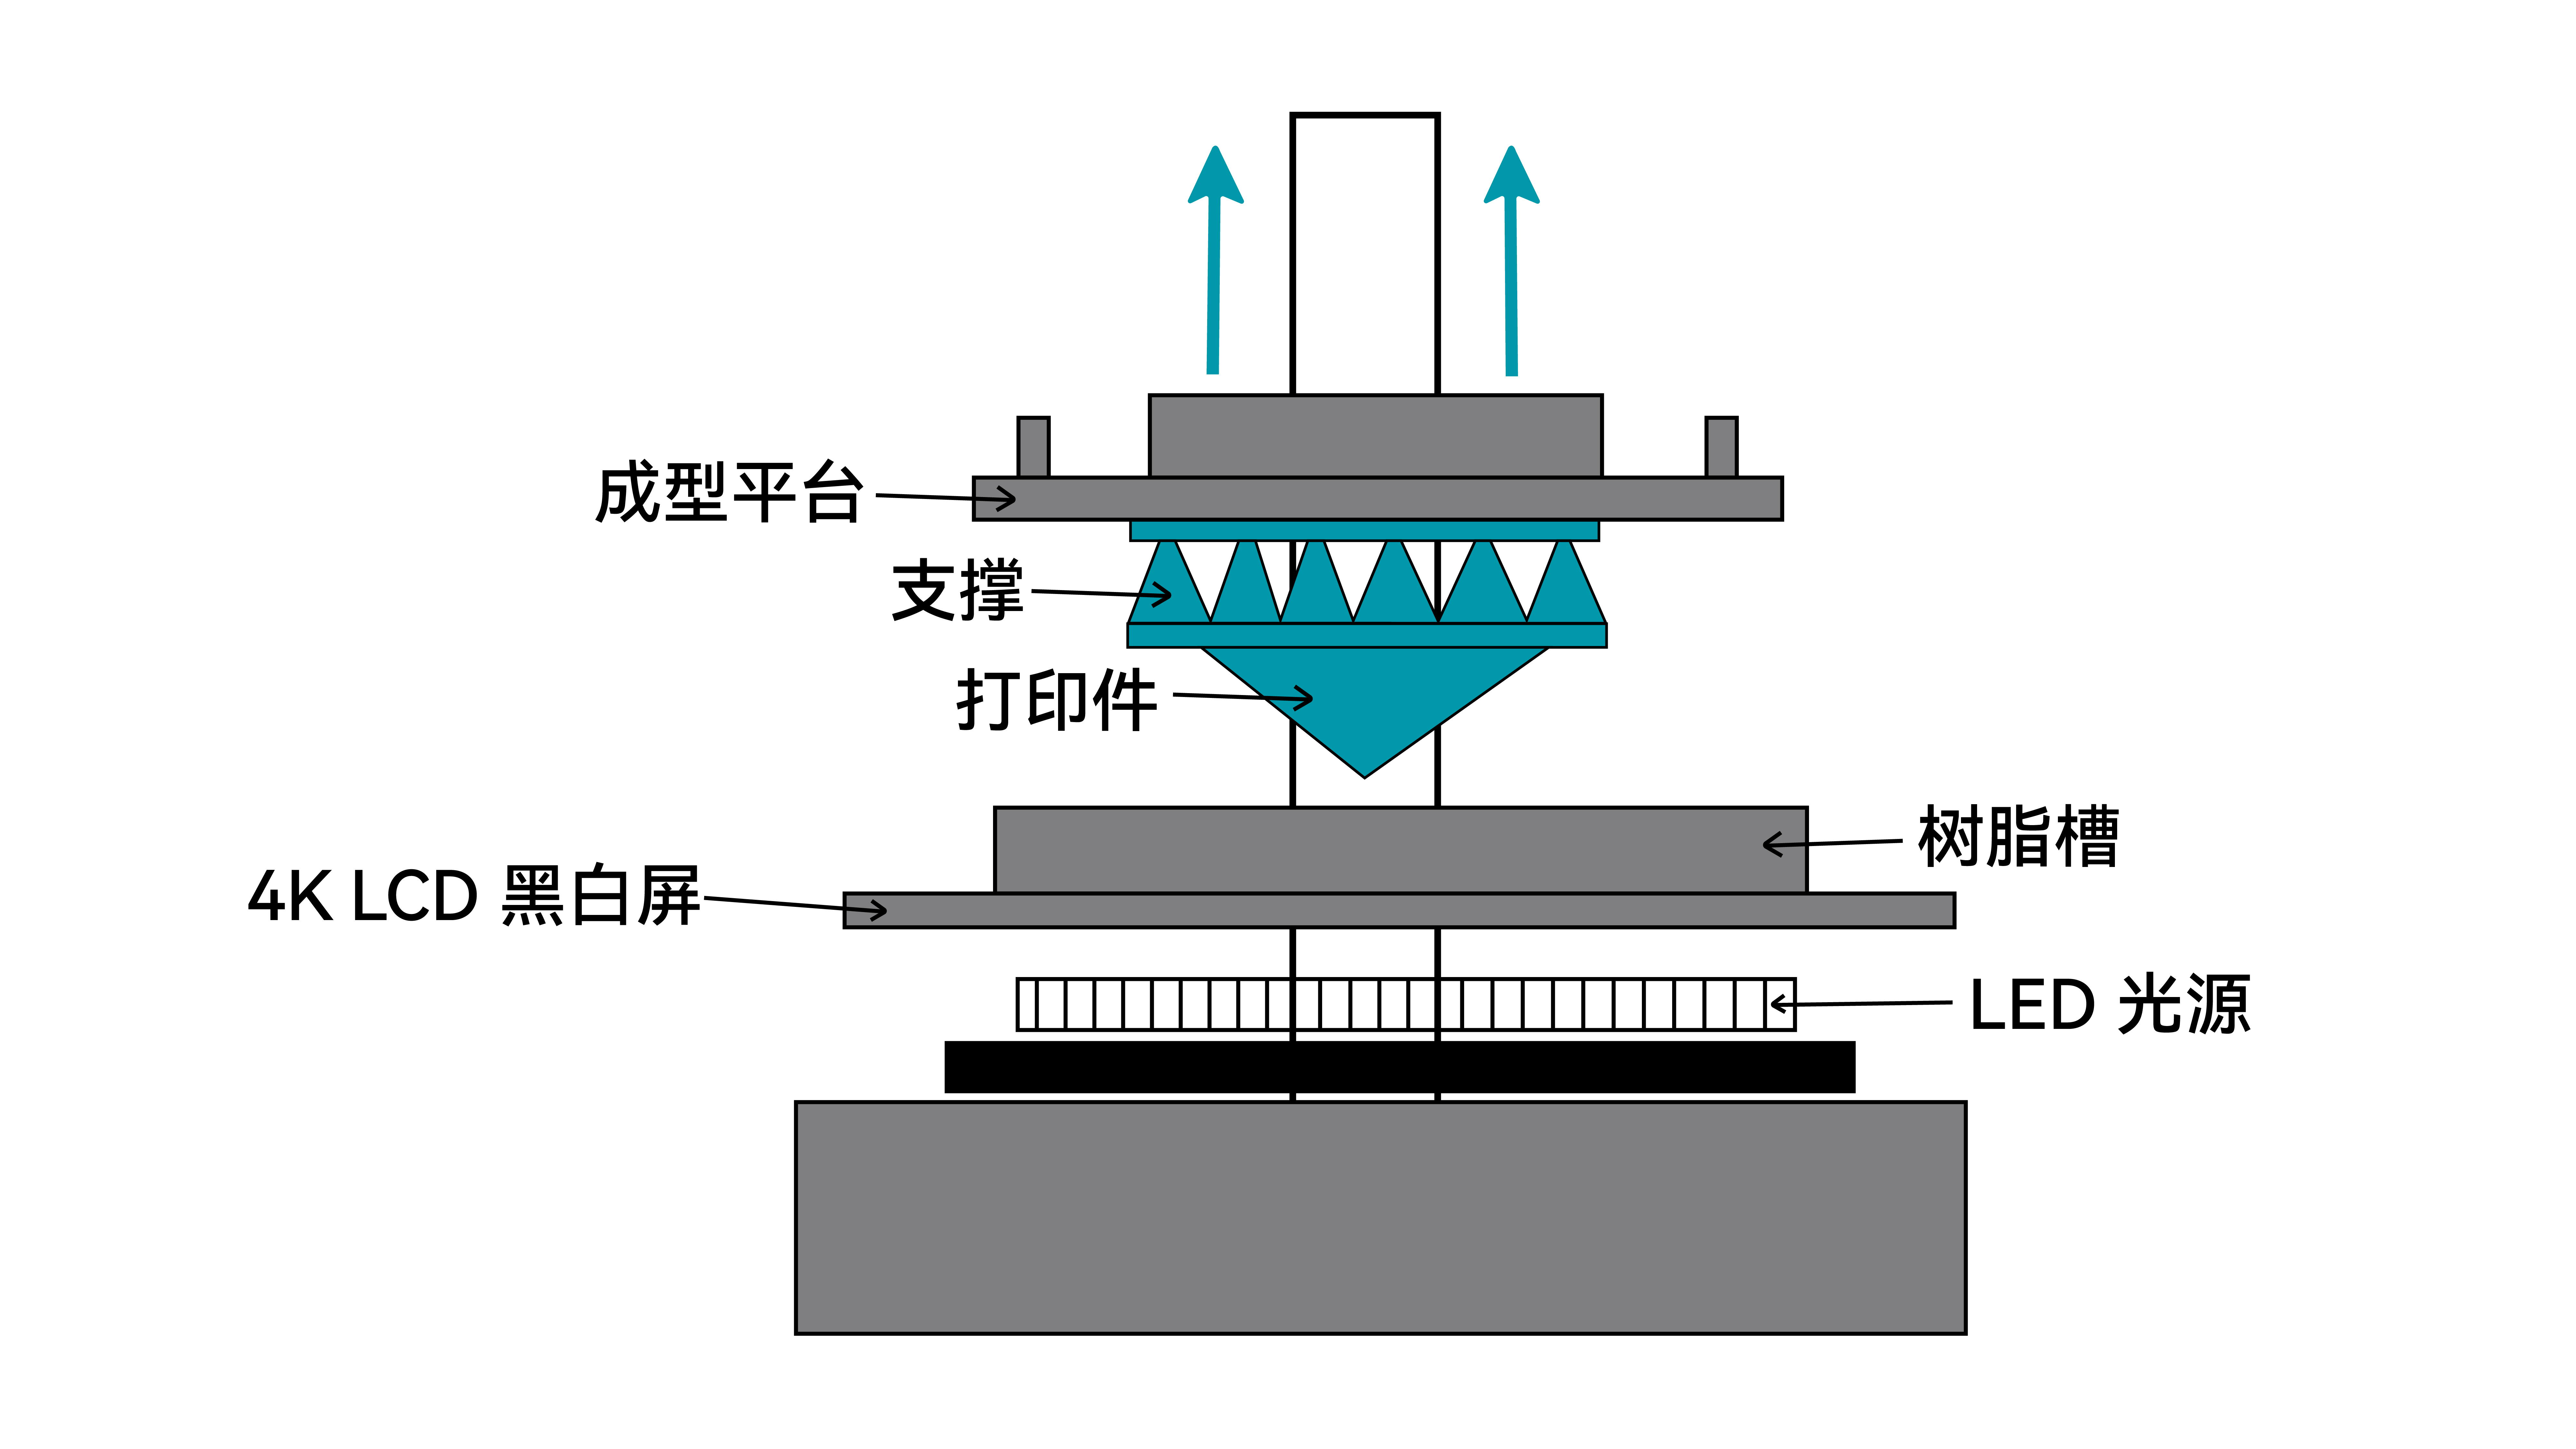
LCD(Liquid Crystal Display)是一种基于面曝光的光固化增材制造工艺,其工艺流程与DLP基本相似,区别在于光源与遮光方式。LCD技术采用一块液晶屏幕作为动态掩膜,下方配有紫外LED阵列提供均匀面光源。打印时,液晶屏幕根据当前层的切片数据选择性透光或遮光,控制紫外光仅在指定区域照射并固化树脂,未曝光区域保持液态。LCD同样采用整层曝光的方式,打印速度较快,且由于液晶屏幕可高密度排列像素,在细节还原和批量生产小型精密零件方面具有良好表现。
LCD技术的特点
优势:
①设备性价比高,降低了光固化打印的入门门槛。
②整层同时固化,打印速度快。
③具有优异的呈现细节的能力,能打印出精细的细节。
局限性:
①液晶面板本身对紫外光的透过率有限,可能导致部分树脂固化速度较慢或兼容性不足,需要选择专用配方的光敏树脂。
②后处理繁琐:必须经过清洗、去支撑、二次固化三步,流程复杂且产生化学废液。
③设备损耗大:LCD屏幕和离型膜是消耗品,更换成本高且影响精度。